Fabricante de Adesivos e Selantes Industriais

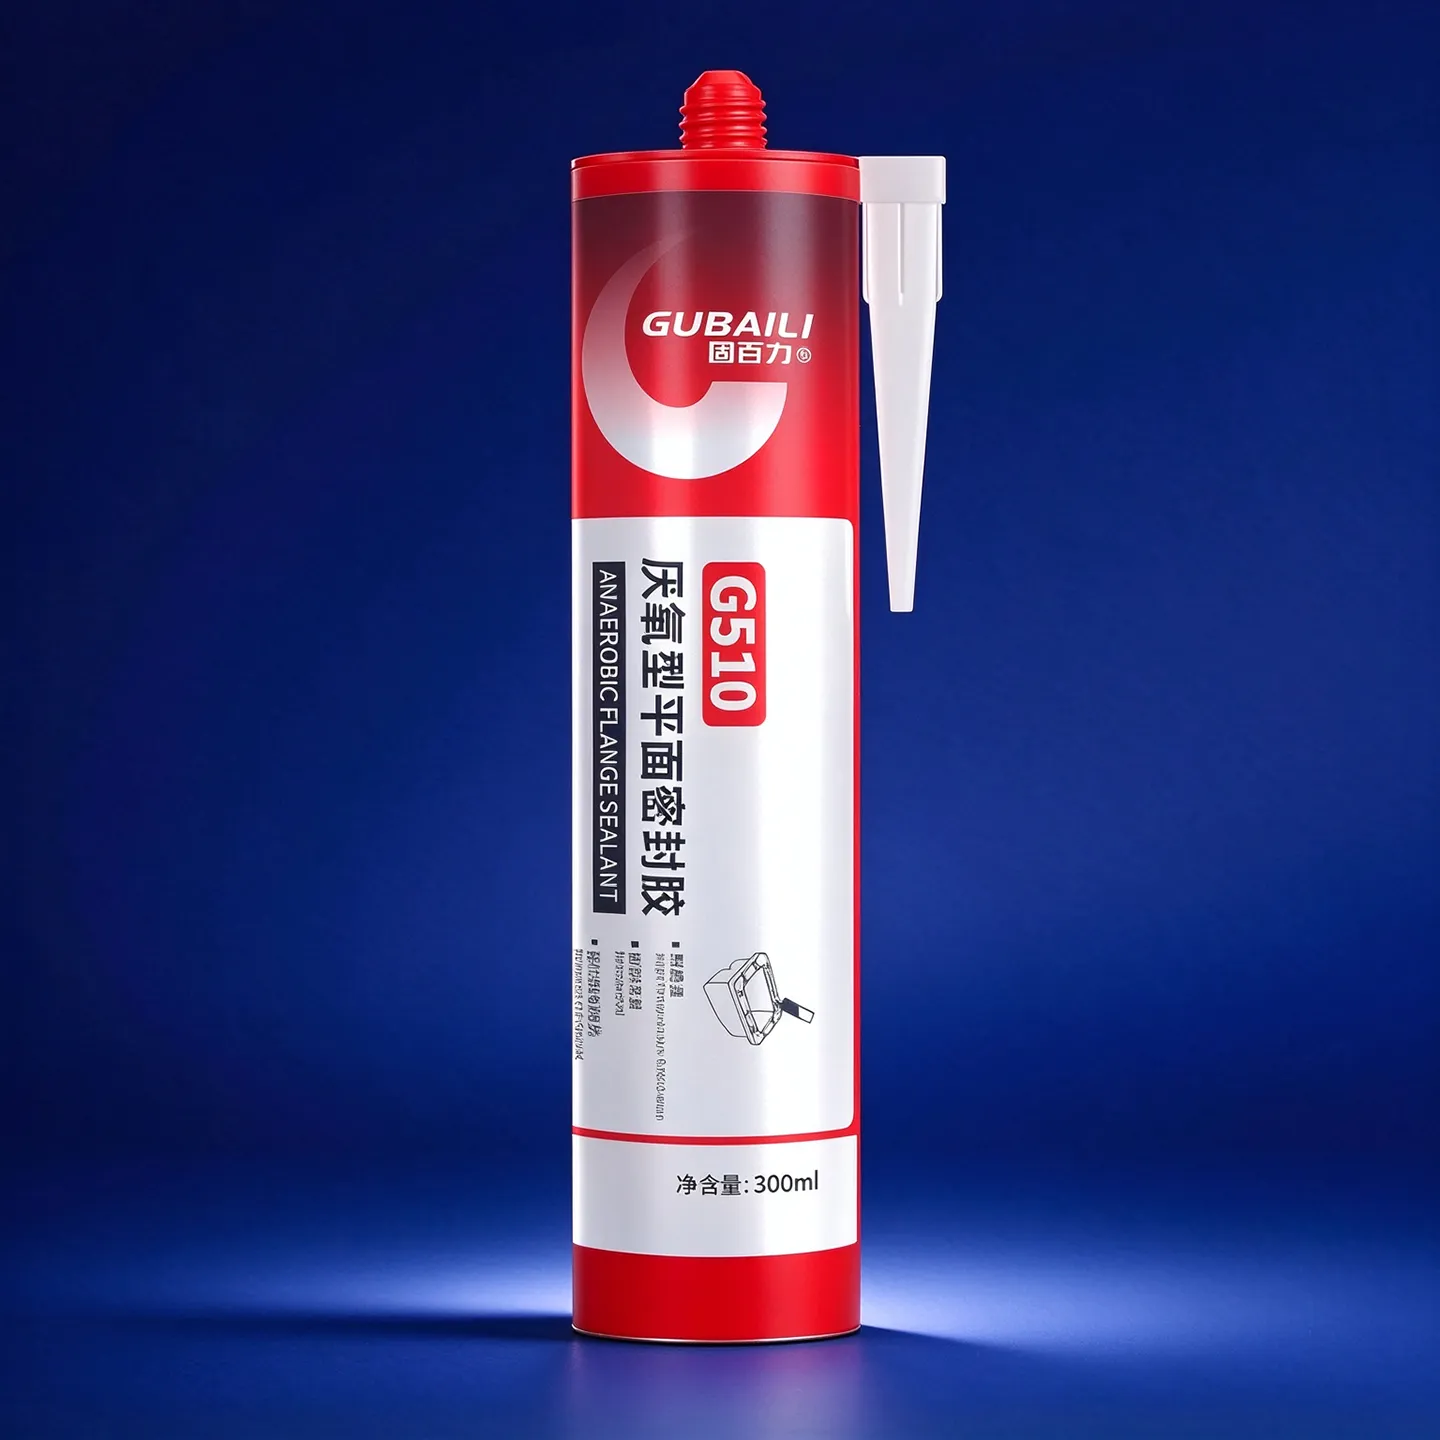
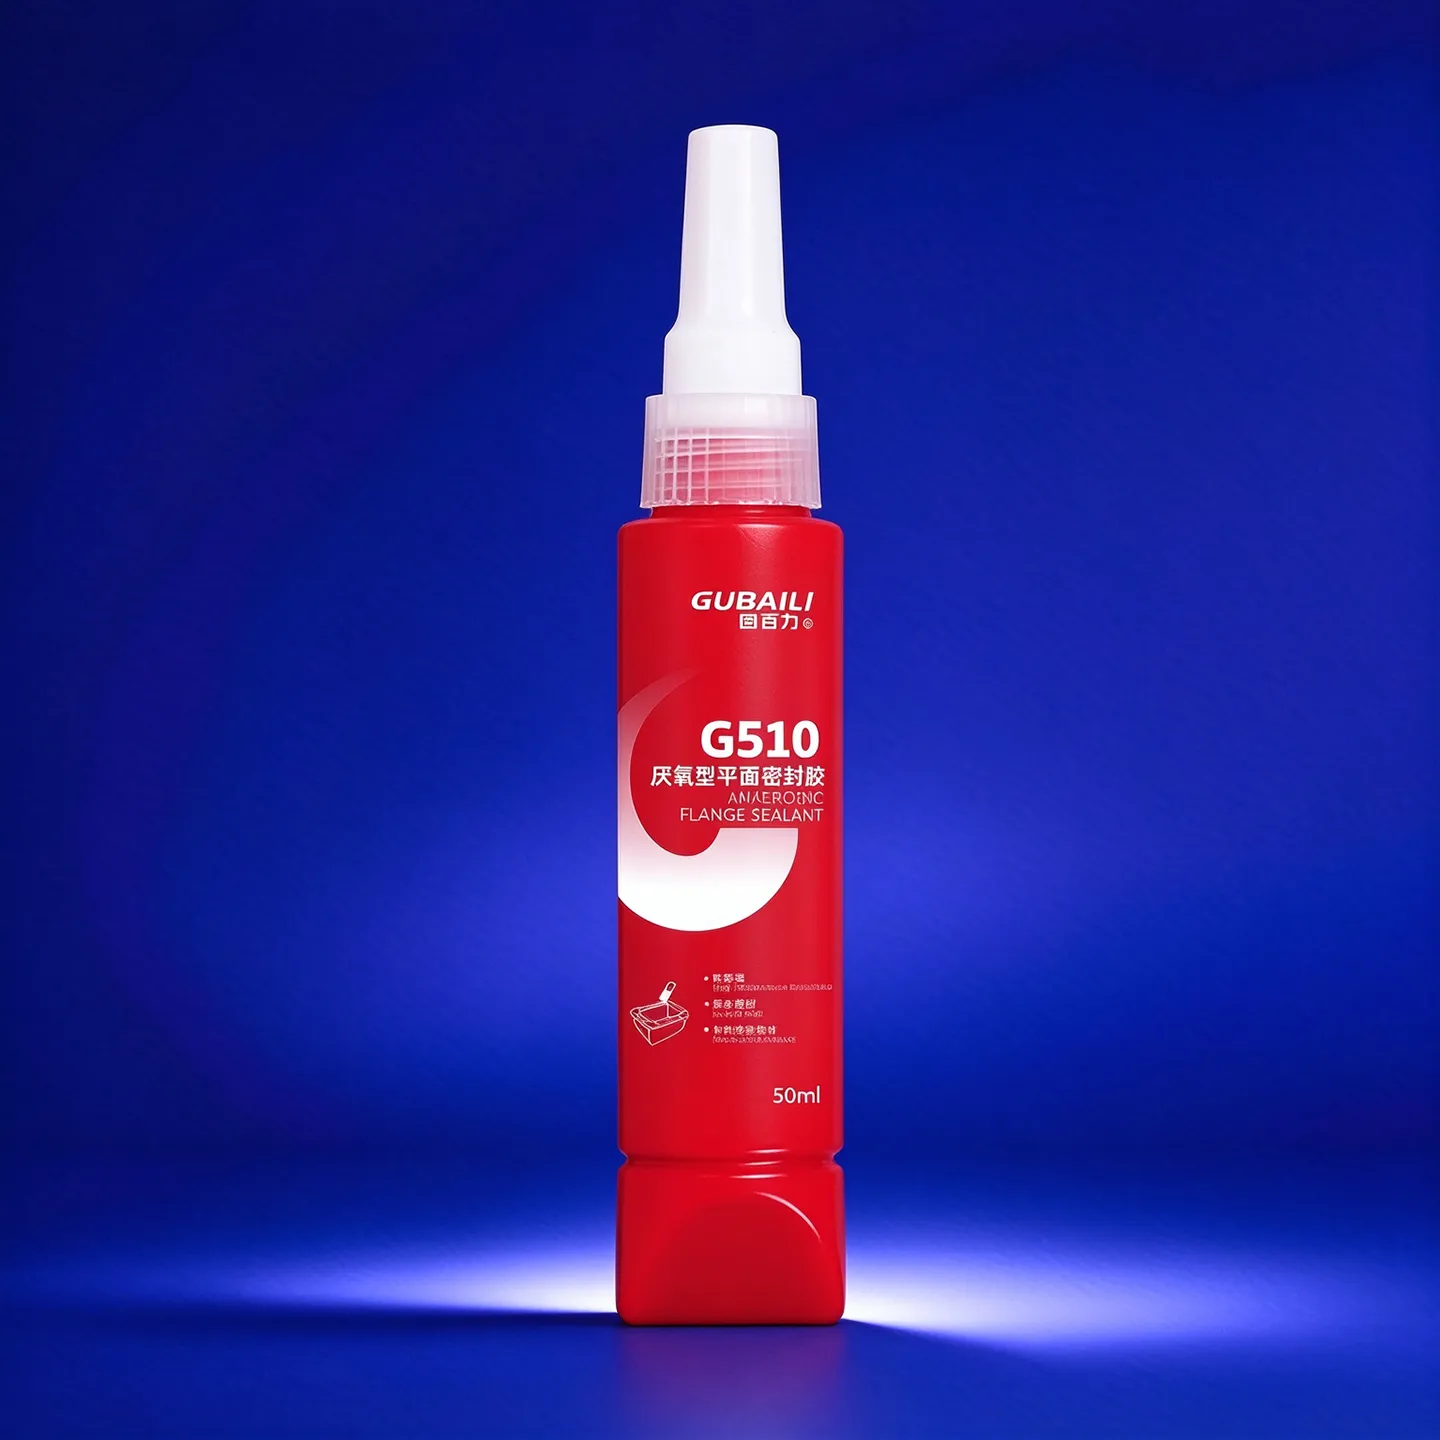
GUBAILI G510 selante anaeróbico monocomponente: gel rosa, resistência a altas temperaturas até 204°C, preenchimento máximo de lacuna 0,25 mm, para flanges rígidas de aço e alumínio, caixas de câmbio e carcaças de motores, certificado NSF P1. Embalagens de 50 ml/300 ml.
Não escorre em repouso, flui sob cisalhamento para aplicação fácil.
Resiste a ácidos, álcalis, solventes e outros meios.
Forma um selo hermético contra vazamentos de gás e líquidos.
Compatibilidade universal com uma ampla variedade de substratos.
| Parâmetro | Especificação / Valor |
|---|---|
| Product Type | Selante de juntas |
| Chemistry | Metacrilato de metila |
| Cure System | Cura anaeróbica acrílica |
| Components | Monocomponente |
| Form | Gel |
| Color | Rosa |
| Strength Level | Força média |
| Viscosity (20 RPM) | 90000 mPa·s (cP) |
| Maximum Gap Fill | 0,25 mm (0,01 in.) |
| Initial Set Time (Steel) | 25 minutos |
| Continuous Service Temperature | -55°C ~ 200°C |
| Storage Temperature | 8°C ~ 21°C |
| Features | Tixotrópico, resistente a produtos químicos, resistente a altas temperaturas, certificado NSF P1 |
| Recommended Substrates | Aço, alumínio |
| Packaging | 50 ml / 300 ml |
Visão Geral do Produto
GUBAILI G510 é um selante de juntas formado no local, à base de acrílico anaeróbico monocomponente, resistente a altas temperaturas. O adesivo é um gel rosa com excelente tixotropia que resiste ao escorrimento após a aplicação, adequado para dispensação automatizada ou manual. Ele cura anaerobicamente por meio de reticulação em áreas de contato metálico ajustadas e isoladas do ar, formando um selo de baixa pressão imediatamente após a montagem e substituindo as juntas sólidas convencionais por um selo integrado na face da flange. Com resistência máxima a temperatura de 204°C, é adequado para operação de longo prazo em altas temperaturas e preenche lacunas de flanges de até 0,25 mm, compensando arranhões de usinagem e ligeira irregularidade de superfície, enquanto melhora a capacidade de torque da flange montada. É certificado NSF P1 e adequado para aplicações em máquinas alimentícias. O selante curado resiste a produtos químicos, óleo do motor, fluidos de usinagem e alguns meios industriais, e é projetado para flanges rígidas de aço e alumínio.
Indústrias
Largamente utilizado em maquinário de construção, transmissões automotivas, motores e bombas e válvulas hidráulicas. Aplicações típicas incluem caixas de câmbio, carcaças de motores, vedação de flanges rígidas, vedação de componentes de encaixe forçado e juntas metálicas usinadas que exigem desempenho de longo prazo, alta temperatura e sem vazamentos.
Instruções
1. Pré-trate a superfície de vedação da flange, removendo completamente o óleo, lasca de metal, resíduos de juntas antigas e poeira, mantendo-a seca e limpa;
2. Aplique uma linha contínua e uniforme ao longo do caminho de vedação para formar uma linha completa sem interrupções; a fórmula tixotrópica resiste ao escorrimento em superfícies verticais;
3. Alinhe as peças e aperte os parafusos para que a flange fique bem ajustada; a lacuna confinada dispara a cura anaeróbica;
4. O endurecimento inicial em aço leva cerca de 25 minutos a 25°C, após o qual a peça pode ser movida; permita a cura total antes de colocar em serviço sob pressão;
5. Limpe o excesso não curado com etanol anidro ou acetona; o selante curado pode ser desmontado por meio de calor ou métodos mecânicos.
Precauções
1. Armazene estritamente a 8-21°C em local fresco, longe de fontes de calor e luz solar direta, para evitar falha prematura;
2. Apenas adequado para flanges rígidas de metal ajustadas; substratos não metálicos e lacunas muito abertas não podem excluir o ar e não curarão adequadamente;
3. Trabalhe em área ventilada e use luvas protetoras para evitar contato com a pele e os olhos;
4. Não use em imersão contínua em ácidos, alcalinos ou solventes fortes;
5. Não ultrapasse uma lacuna de selagem de 0,25 mm; lacunas excessivas causam cura inadequada e falha do selo;
6. Mantenha fora do alcance de crianças; este é um adesivo industrial e não deve ser ingerido.
Desengraxar, remover ferrugem e selante antigo e arredondar as bordas do flange, mantendo-o seco. Aplique uma corda contínua e fechada, mantendo-a longe do interior dos orifícios dos parafusos e deixando as passagens dos parafusos abertas.
Após a montagem, aperte em etapas em sequência diagonal até o torque especificado, evitando espremer o selante de um lado e criar uma interrupção na vedação.
Os tipos anaeróbios são adequados para vedação de estruturas rígidas em temperaturas médias a altas, enquanto os tipos de silicone cobrem uma faixa de temperatura mais ampla e permanecem flexíveis. Para contato com óleo, selecione um grau resistente a óleo com base no meio. Consulte a ficha técnica para temperaturas específicas.
Para desmontar, separe primeiro a flange, depois remova o selante residual com uma espátula ou limpador dedicado, sem arranhar a face de vedação; o selante restante prejudicará a próxima vedação.
Para flanges rígidas que exigem resistência imediata à pressão e desempenho em altas temperaturas, prefira tipos anaeróbios como G510 e G515; para chapas de metal estampado, lacunas irregulares ou flanges ligeiramente distorcidos, escolha o semi-flexível G518.
Para altas temperaturas ou uma faixa de temperatura mais ampla, escolha os tipos de silicone G596 e G598; para contato com óleo, prefira G5699; para substituir juntas convencionais, escolha G587.
Para selagem formada no local de flanges rígidos, corpos de bombas e aplicações de alta temperatura, formando um selo imediato.
Aplique uma corda contínua e fechada e aperte conforme a especificação para evitar interrupções na linha de selo.
Personalizamos formulações por substrato, viscosidade, velocidade de cura e resistência a meios, e fornecemos testes de amostras e suporte técnico na seleção de produtos.
Fale-nos sobre sua aplicação e nossos engenheiros fornecerão recomendações de produtos, envio de amostras e suporte técnico em 48 horas.
