Fabricante de Adesivos e Selantes Industriais

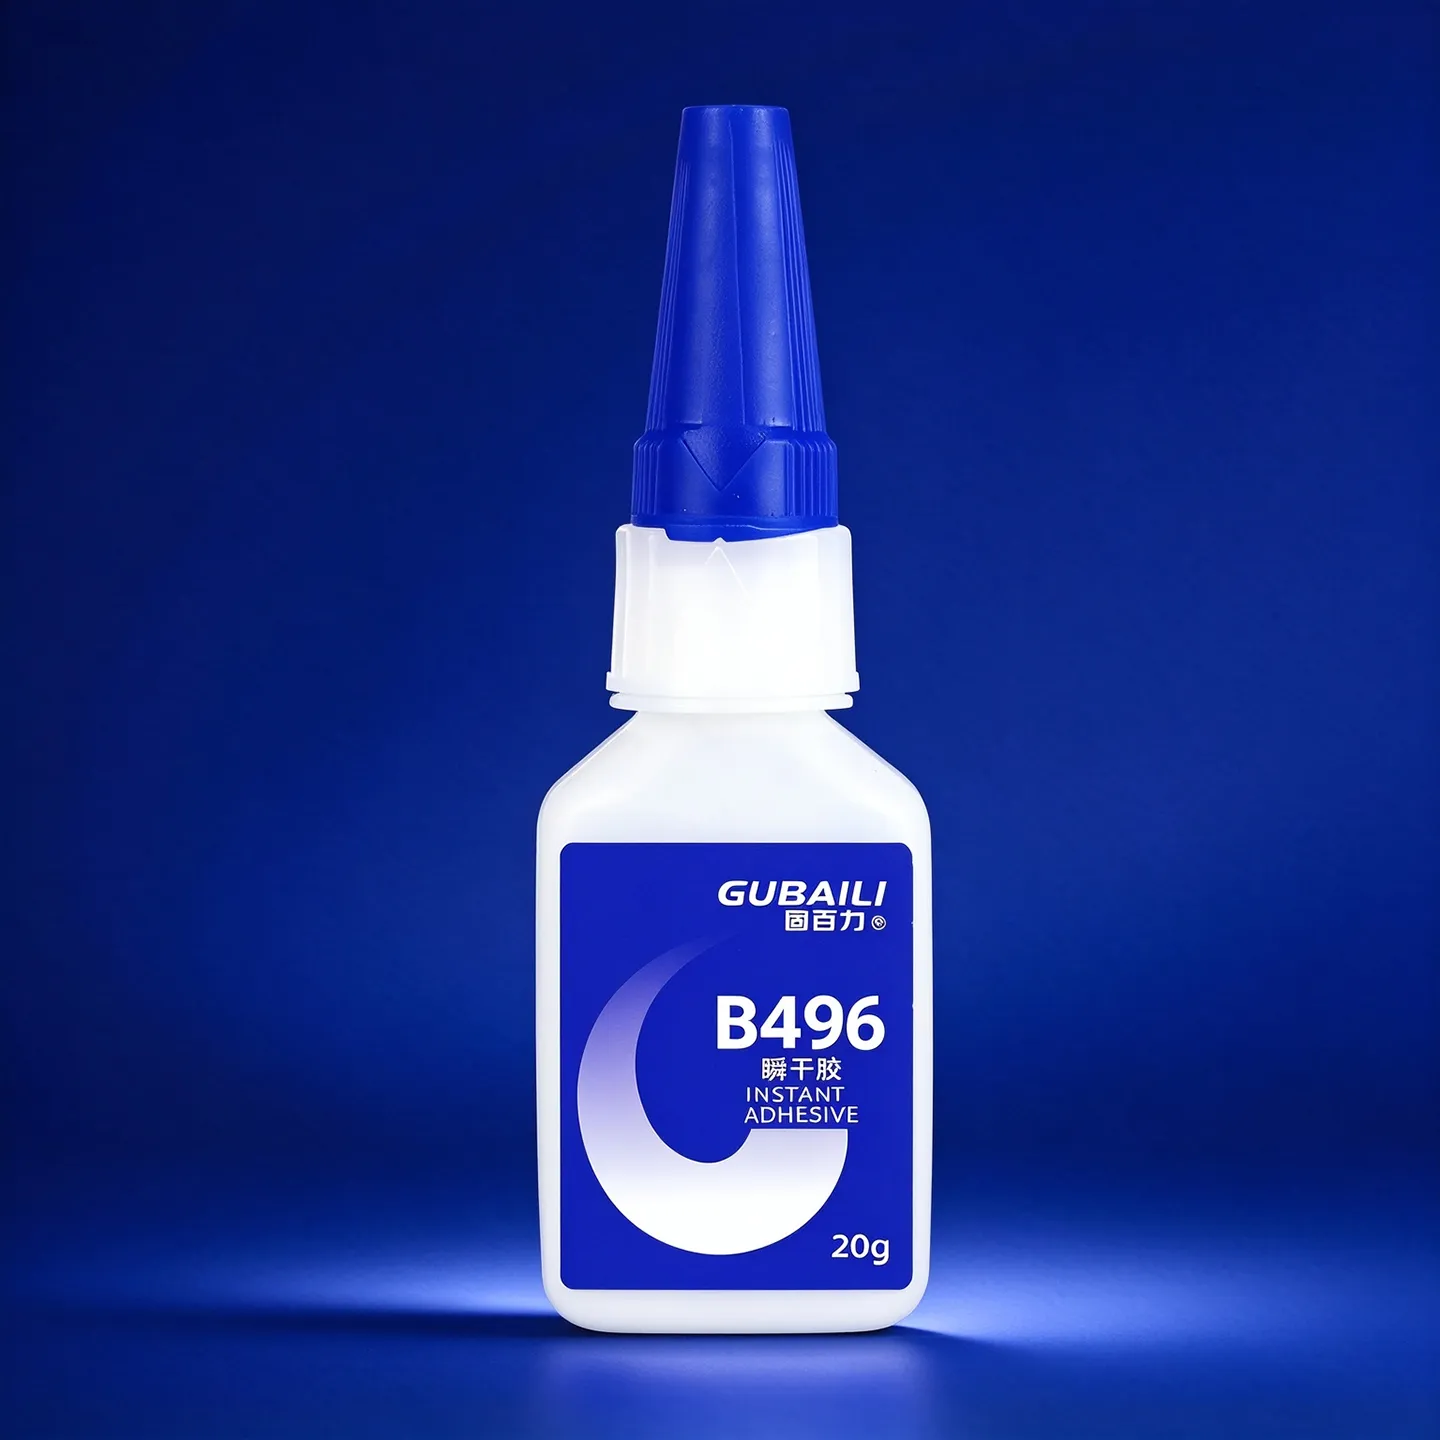
Adesivo instantâneo GUBAILI 496: transparente, baixa viscosidade 125 cP, preenchimento de vazio 0,15 mm, cura em 10-30 segundos, resistência ao cisalhamento 2.900-4.350 psi (20-30 N/mm²), temperatura de serviço -40°C a +80°C. Principalmente para metais, compatível com borrachas e plásticos. Embalagens de 20 g/500 g/1000 g.
Alto poder de adesão para juntas estruturais sob cargas pesadas.
Excelente fluidez e penetração para colar em espaços apertados.
Fixa e cura em segundos para colagem imediata.
Transparente após o curado para aplicações críticas de aparência.
| Parâmetro | Especificação / Valor |
|---|---|
| Viscosidade | 125 cP |
| Cor | Transparente |
| Preenchimento de Vazio | 0,005 in. (0,15 mm) |
| Tempo de Cura (Aço) | 10-30 segundos |
| Resistência ao Cisalhamento | 2.900-4.350 psi (20-30 N/mm²) |
| Faixa de Temperatura | -40°C a +80°C |
| Principais Propriedades | Uso geral, baixa viscosidade |
| Substratos | Borracha, plásticos, metais, especialmente superfícies metálicas |
| Embalagem | 20 g / 500 g / 1000 g |
Visão Geral do Produto
GUBAILI 496 é um adesivo cianoacrilato de baixa viscosidade, para uso geral, com líquido transparente, boa molhabilidade e velocidade de cura consistente. Viscosidade 125 cP, preenchimento de vazio até 0,005 in. (0,15 mm), tempo de cura em aço 10-30 segundos, resistência ao cisalhamento aço-aço 2.900-4.350 psi (20-30 N/mm²), temperatura de serviço a longo prazo -40°C a +80°C. Ele se destaca em substratos metálicos, mantendo-se compatível com borrachas, plásticos e outros materiais — um adesivo de montagem amplamente aplicável.
Substratos
Borracha, plásticos e metais, especialmente superfícies metálicas.
Aplicações
Um adesivo instantâneo de uso geral otimizado para união de metais, também usado para montagem rápida e fixação de peças de borracha e plástico. Amplamente utilizado em ferragens, componentes de borracha e plástico, e pequenas peças eletromecânicas.
Instruções
1. Limpe e seque as superfícies de união, removendo óleo, poeira, óleo anticorrosivo e agente de desmoldagem. A lixagem de substratos metálicos pode melhorar ainda mais a resistência da junção.
2. Aplique uma pequena quantidade, junte e pressione as peças, e segure por 10-30 segundos para fixação inicial; a resistência final é atingida após 24 horas.
3. A umidade ambiente afeta a velocidade de cura — maior umidade cura mais rápido. Controle a quantidade aplicada para evitar o branqueamento devido ao excesso.
Precauções
1. Cura rápida — use luvas protetoras e evite contato com a pele e os olhos. Não puxe a pele colada; mergulhe em água morna e separe lentamente. Se o adesivo entrar nos olhos, lave imediatamente com muita água e procure atendimento médico.
2. Armazene selado, à luz, em local fresco e seco, longe de calor e chama aberta. Não armazene com aceleradores de aminas ou materiais alcalinos.
3. Não é adequado para imersão em água a longo prazo, temperatura alta contínua, peças estruturais sob forte impacto ou preenchimento de grandes vãos.
Embalagem: 20 g / 500 g / 1000 g
As superfícies devem estar secas, livres de óleo, agentes de desmoldagem e poeira. As peças metálicas podem ser limpas com solvente e deixadas para evaporar completamente; plásticos de baixa energia superficial necessitam de um primer, caso contrário, a aderência pode ser falsa.
Aplique uma linha fina e uniforme — suficiente para formar um filme contínuo após o aperto. O excesso de adesivo retarda a cura e aumenta o florescimento e o vazamento. Selle os materiais porosos antes de aplicar o adesivo.
A fixação geralmente leva segundos a dezenas de segundos, enquanto a resistência final requer cerca de 24 horas. Baixas temperaturas, grandes lacunas ou excesso de adesivo retardam significativamente o processo.
Para separar as peças, use um debonder específico ou acetona permitindo que ela se infiltre ao longo da linha de junção. O calor acelera a decomposição, mas pode afetar a aparência das peças. Após a separação, remova todo o resíduo antes de rejunção.
Para colagem geral, escolha 401; para alta temperatura ou perto de componentes geradores de calor, escolha 402; para peças de aparência, peças transparentes e requisitos de baixo odor, escolha 403 ou 460; para penetrar pequenas fendas em peças montadas, escolha graus de baixa viscosidade como 406 ou B495/B496.
Para resistência a impactos, resistência à tração ou preenchimento de pequenas fendas, prefira o B480 endurecido. Primeiro estabeleça a direção pelo substrato e condições de operação, depois confirme a velocidade de cura e resistência com peças de teste reais.
O B496 também é um grau de baixa viscosidade e uso geral para fixação rápida de plásticos, metais e borrachas, com velocidade de fixação rápida.
As principais diferenças são a velocidade de cura e a sensação do substrato; escolha com base no tempo de ciclo da linha e nos resultados dos testes.
Personalizamos formulações por substrato, viscosidade, velocidade de cura e resistência a meios, e fornecemos testes de amostras e suporte técnico na seleção de produtos.
Fale-nos sobre sua aplicação e nossos engenheiros fornecerão recomendações de produtos, envio de amostras e suporte técnico em 48 horas.