
Adesivos Instantâneos na Fabricação Eletrônica: Soluções Rápidas de Fixação para FPC, Núcleos Magnéticos e Caixas Plásticas
Adesivos Instantâneos na Fabricação Eletrônica: Soluções Rápidas de Fixação para FPC, Núcleos Magnéticos e Caixas Plásticas
A montagem eletrônica tem um conjunto distinto de requisitos para adesivos: produtos pequenos, muitos componentes e tempos de ciclo de linha rápidos; linhas de junção finas que não invadam as distâncias elétricas; sem voláteis que possam contaminar contatos, lentes ou painéis de exibição; e sem ataque de solvente aos muitos componentes plásticos (ABS, PC, PS). Os adesivos instantâneos (alfa-cianoacrilatos) tornaram-se um material auxiliar comum na montagem eletrônica precisamente porque atendem a essas restrições.
1. Por que a Indústria Eletrônica Utiliza Extensivamente Adesivos Instantâneos
Comparado com o aperto por rosca, solda ultrassônica ou fita dupla-face, os adesivos instantâneos oferecem vantagens claras nas estações de trabalho eletrônicas:
- Fixação rápida: posicionamento inicial em segundos a dezenas de segundos, correspondendo ao tempo de ciclo da linha;
- Um componente: sem medição, mistura ou aquecimento—basta dispensar;
- Linha de junção fina: as lacunas de sobreposição geralmente são mantidas abaixo de 0,1 mm, preservando a distância de isolamento e de rasteira em componentes pequenos;
- Isolamento: o adesivo curado é um isolante com alta resistividade volumétrica e não afeta o isolamento elétrico;
- Sem solvente: sem tolueno, acetona ou outros resíduos de solvente, portanto, a contaminação de contatos é relativamente baixa.
2. Estações de Trabalho Típicas
2.1 Fixação de Cabos Flexíveis FPC / FFC e Conectores
Após a montagem, os cabos flexíveis frequentemente necessitam de fixação de alívio de tensão na raiz para evitar a quebra dos fios ou contato ruim devido à flexão. Os adesivos instantâneos são usados para:
- Fixar cabos FPC / FFC perto da área de soldagem do PCB;
- Roteamento e fixação de conjuntos de fios em caixas;
- Alívio de tensão nas caudas dos conectores.
Esta estação de trabalho requer uma linha de junção flexível e não frágil, sem sangramento de adesivo nos contatos.

Estação de trabalho de fixação de cabos e conectores
2.2 Fixação de Núcleos e Bobinas de Transformadores e Indutores
Núcleos de ferrite em fontes de alimentação comutadas e indutores de filtro devem ser fixados face a face durante o montagem para evitar deslocamentos e ruídos causados por vibrações:
- Fixação do pino central de núcleos EE / EF / RM;
- Fixação de bobinas a núcleos;
- Fixação auxiliar de enrolamentos externos.
Adesivos instantâneos curam rapidamente sem afetar o desempenho magnético, tornando-os uma escolha comum para a fixação de núcleos. A ferrite porosa absorve mais adesivo, portanto, a quantidade aplicada deve ser ligeiramente maior do que em superfícies metálicas lisas.
2.3 Montagem de Alto-falantes, Receptores e Microfones
Componentes eletroacústicos têm requisitos elevados de aparência e precisão:
- Fixação de ímãs a T-yokes / placas frontais;
- Fixação de diafragmas e bobinas vocais;
- Montagem de molduras e carcaças;
- Fixação de zumbidores e cápsulas de microfone.
Estas estações de trabalho são sensíveis ao "florescimento" (um depósito nebuloso formado quando os voláteis condensam nas superfícies das peças), especialmente em diafragmas transparentes, molduras de cor clara e superfícies metálicas. Geralmente, são selecionadas grades de baixo florescimento, como a B406.

Detalhe da fixação do ímã do alto-falante
2.4 Fixação de Interruptores, Botões e Manípulos
- Fixação auxiliar de interruptores tátiles e microinterruptores a PCBs;
- Acoplamento de tampas de botão a hastes de interruptor;
- Fixação de manípulos a eixos de codificadores.
2.5 Sensores e Pequenos Componentes
- Montagem de carcaças para sensores fotoelétricos e de temperatura;
- Fixação de ressonadores cerâmicos e osciladores de cristal;
- Fixação auxiliar de elementos Hall e superfícies de CI.
2.6 Carcaças de Plástico e Janelas
- Fixação auxiliar após encaixe de carcaças de ABS, PC e PS;
- Colagem de lentes indicadoras e janelas de exibição;
- Fixação de plaquetas de identificação e escalas.
Observação: PC (polycarbonato) e PMMA (acrílico) são sensíveis ao estresse. O monômero não reagido em adesivos instantâneos padrão pode causar loucura ou rachaduras. Para peças de aparência, realize um teste inicial pequeno ou escolha um grau de baixo estresse.
2.7 Reforço de Vibração de Componentes
Em ambientes vibratórios (automotivo, ferramentas elétricas, equipamentos industriais), resistores, capacitores, indutores e conectores maiores podem sofrer fadiga nas juntas de solda. Um ponto pequeno de adesivo instantâneo entre o corpo do componente e a PCB fornece reforço mecânico; o ponto não deve cobrir as placas dos pinos.
3. Requisitos Especiais em Eletrônicos
Além da resistência e velocidade de cura, considere:
| Parâmetro | Requisito | Razão |
|---|---|---|
| Isolamento | Alta resistividade volumétrica | Não afeta o isolamento do circuito |
| Vaporizáveis | Baixo odor, baixa emissão de fumaça | Evita a contaminação de lentes, contatos e LCDs |
| Floramento | Fórmula de baixo floramento | Essencial para peças transparentes e de aparência |
| Compatibilidade com plásticos | Não ataca PC/PMMA | Evita rachaduras por estresse |
| Conteúdo de silicone | Sem silicone | Previne interferências com revestimentos conformais, soldagem e impressão |
| Resistência à umidade/calor | Aprova 85°C/85%UR | Condição de confiabilidade comum para eletrônicos de consumo |
| Resistência a choque térmico | -40°C a 85°C em ciclos | Necessário para aplicações industriais e automotivas |
4. Compatibilidade com Substratos
| Substrato | Dificuldade de Adesão | Abordagem Recomendada |
|---|---|---|
| ABS, PS, PVC | Fácil | B401 / B406 uso direto |
| PC, PMMA | Moderada | Verifique a fissuração primeiro; escolha um grau de baixa tensão para peças de aparência |
| Ferrita, cerâmicas | Fácil | Aumente a quantidade de adesivo para materiais porosos |
| Metais (aço, alumínio, latão) | Fácil | B401 geral adequado |
| NBR, borracha neoprene | Moderada | Mais consistente com um primer |
| PA nylon, POM acetal | Difícil | Requer primer dedicado |
| PE, PP, borracha de silicone | Muito difícil | Requer tratamento de superfície (plasma/primer); adesivos instantâneos padrão aderem mal |
5. Processo de Aplicação
- Limpeza da superfície: Remova óleo, agente de desmoldagem e poeira com álcool isopropílico antes da montagem e deixe secar antes de aplicar o adesivo.
- Quantidade de adesivo: Uma gota (aproximadamente do tamanho de uma feijoa) é suficiente; linhas de adesão mais finas proporcionam maior resistência. Adesivo em excesso retarda a cura e aumenta o florescimento.
- Método de aplicação: Para produção em volume de pequenas peças, use um dispensador automático com agulha para controlar a quantidade; para pequenos lotes, o frasco original com bico de precisão é suficiente.
- Alinhamento e pressão: Após a aplicação, alinhe e junte as peças, pressione por 10-30 segundos até a fixação inicial, então solte; a resistência total requer cerca de 24 horas.
- Ambiente: 20-25°C e 50%-60% de umidade relativa fornecem uma velocidade de cura adequada. Umidade muito baixa estende significativamente o tempo de cura; um primer pode ajudar.
- Ventilação: Mantenha uma ventilação moderada na estação de trabalho para reduzir a condensação de voláteis nas superfícies das peças.
6. Problemas Comuns e Soluções
| Problema | Causa Possível | Solução |
|---|---|---|
| Vedação branca nas superfícies | Excesso de adesivo, má ventilação, alta umidade | Troque para o B406 de baixa emissão, reduza a quantidade de adesivo, melhore a ventilação |
| Rachaduras no plástico (PC/PMMA) | Estresse do monômero causando fissuras | Use uma fórmula de baixo estresse e realize um teste em pequena escala primeiro |
| Adesão fraca, solta facilmente | Substrato é PE/PP/borracha de silicone/POM | Use um primer dedicado ou tratamento de superfície |
| Curado muito lento | Ambiente frio e seco; substrato poroso absorve o adesivo | Use um primer e aumente a umidade ambiente |
| Excesso de adesivo contamina contatos | Excesso de adesivo ou aplicação fora do alvo | Controle a quantidade e use um dispositivo de localização |
| Bocal da garrafa entupido | Umidade entra após a abertura | Ajuste imediatamente após o uso e armazene selado sob refrigeração |
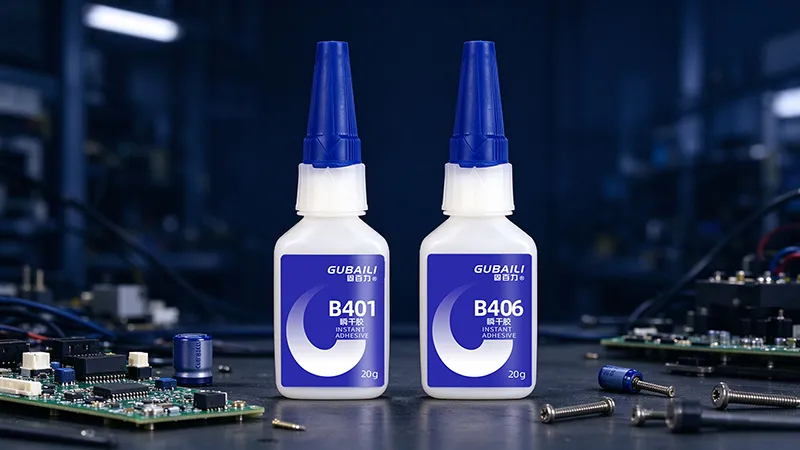
7. Guia de Seleção de Produtos GUBAILI
- B401 geral: Para montagem rápida de ABS, PS, metais, ferrite e outras pequenas peças eletrônicas gerais; adequado para a maioria das estações de trabalho padrão.
- B406 de baixa emissão: Para estações de trabalho sensíveis à emissão, como alto-falantes, janelas transparentes, lentes indicadoras e peças de aparência clara.
Para a seleção real, considere o substrato, o tamanho da junta, o requisito de velocidade de cura e as condições de testes de confiabilidade, e valide com um lote pequeno antes de entrar em produção.
Conclusão
Na fabricação de eletrônicos, os adesivos instantâneos não são adesivos estruturais primários, mas materiais auxiliares de fixação altamente eficientes. Usados na estação de trabalho correta e com o grau adequado, eles melhoram significativamente a eficiência de montagem; o substrato errado ou excesso de adesivo podem causar emissão, rachaduras e contaminação. A GUBAILI pode fornecer orientações de seleção e suporte com amostras com base nos materiais dos componentes e nas condições do processo.
